


Olíulokamót
YIDIAN Mould Co., Ltd. er staðsett í Huangyan, þekktu „landi plastmyglu“ á Austur-Kínahafsströndinni. Sem faglegur framleiðandi, birgir og útflytjandi flöskulokamóta státum við af háþróaðri vísindarannsóknartækni, faglegri rannsóknar- og þróunargetu og framleiðslugetu og alþjóðlegu sölukerfi sem nær yfir ýmis svæði um allan heim.

01
Rík reynsla
YIDIAN mold er áreiðanlegur moldframleiðandi þinn. Við höfum einbeitt okkur að ýmsum gerðum af plasthettu og meðhöndlun móta í um 10 ár.
02
Alhliða úrval
Úrvalið okkar inniheldur CSD vatnslokamót, 5-litra hettumót, íþróttahettumót, drykkjarhettumót fyrir safa og mjólk, mót fyrir loki með loki, mót fyrir snyrtivörulok og fleira.
03
Sérsníðaþjónusta
Fyrirtækið okkar býður upp á sérsniðna þjónustu fyrir flöskulokamót, sem gerir okkur kleift að hanna og framleiða skilvirkustu mótin byggð á kröfum þínum í iðnaði.
04
Háþróaður búnaður
Við erum með úrval af hágæða CNC vélum, svo sem EDM-vél, útskurðarvél og annan vinnslubúnað með mikilli nákvæmni. Þeir tryggja fulla tölulega stjórn, mikla skilvirkni og nákvæma framleiðslu á lykilhlutum.
-
![Flöskulok Mould]()
Flöskulok Mould
The Bottle Loks Mould er fjölhæft tæki sem er notað til að búa til fjölbreytt úrval af flöskulokumBæta við fyrirspurn -
![Olíuflöskulok mót]()
Olíuflöskulok mót
Olíuflöskulokamót er ómissandi þáttur í framleiðslu á hágæða olíuflöskulokum. Það tryggir nákvæmniBæta við fyrirspurn -
![8 hola olíulokamót]()
8 hola olíulokamót
Aðalefni 8 hola olíulokamótsins er hágæða stál, sem er hannað af faglegri verkfræðideild, ogBæta við fyrirspurn -
![16 Olíulokamót fyrir holrúm]()
16 Olíulokamót fyrir holrúm
16 hola olíuhettumótahönnunin af einni mold og mörgum holum bætir framleiðslu skilvirkni vörunnarBæta við fyrirspurn -
![24 holrúm matarolíuhettumót]()
24 holrúm matarolíuhettumót
24 hola matarolíulokamótið hefur 24 holrúm í einu móti, sem bætir framleiðslu skilvirkni vörunnarBæta við fyrirspurn -
![32 Cavity Hot Runner Oil Cap Mould]()
32 Cavity Hot Runner Oil Cap Mould
Olíulokamótið með 32 holum getur sparað hráefni, dregið úr kostnaði, stytt mótunarferli og bættBæta við fyrirspurn -
![Olíuflösku tárhettumót]()
Olíuflösku tárhettumót
Matarolíurífandi hlífin er algeng vara í daglegu lífi fólks og hönnuð varan er einföld og þægileg íBæta við fyrirspurn -
![20L olíulokamót]()
20L olíulokamót
Fyrirtækið framleiðir margs konar sprautulokamót með hágæða, hörku stáli sem hráefni mótsins, semBæta við fyrirspurn

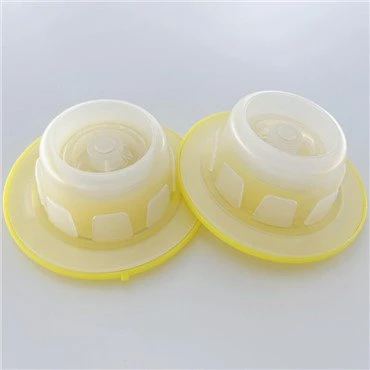


Hvað er olíulokamót?
Olíulokamót er tegund af mold sem notuð er við framleiðslu á olíulokum. Olíulokar eru litlir íhlutir sem venjulega eru notaðir í bíla- eða vélbúnaði til að innsigla og tryggja olíugeyma eða vökvakerfi. Til viðbótar við olíulok eru einnig mót sem notuð eru til að framleiða húfur fyrir matarolíu. Matarolíulokar eru venjulega notaðir til að innsigla og vernda opnun á matarolíuflöskum, koma í veg fyrir olíuleka eða mengun.

Kostir olíuhettumóts
Kostnaðarhagkvæmni
Notkun olíulokamóts leiðir til hagkvæms framleiðsluferlis þar sem það gerir ráð fyrir fjöldaframleiðslu á olíulokum með lægri kostnaði en að framleiða þær hver fyrir sig.
Tímahagkvæmni
Olíulokamót gerir kleift að framleiða olíulok í miklu magni, spara tíma og auka framleiðslu skilvirkni.
Nákvæmni og samkvæmni
Olíulokamót eru hönnuð af nákvæmni og nákvæmni, sem tryggir að hver framleidd olíulok sé í samræmi hvað varðar lögun, stærð og eiginleika.
Fjölhæfni
Hægt er að hanna olíulokamót til að framleiða mismunandi gerðir og stærðir af olíuhettum, sem gerir framleiðendum kleift að mæta þörfum ýmissa atvinnugreina.
Sérhannaðar hönnun
Hægt er að aðlaga olíulokamót til að innihalda sérstaka eiginleika eins og þræði, þéttibúnað eða aðra hönnunarþætti sem uppfylla kröfur tiltekinna notkunar.
Ending
Olíulokamót eru venjulega gerð úr hágæða stáli eða álblöndu, sem eru endingargóð og þola endurtekna notkun, sem hefur í för með sér lengri líftíma mótsins.
Tvær aðalgerðir af olíulokamótum

Vélolíulokamót
Vélolíulokamót eru hönnuð til að framleiða lok sem eru notuð í bílaiðnaðinum til að þétta vélolíuílát. Þessar hettur eru venjulega gerðar úr endingargóðum efnum eins og áli eða stáli og eru hannaðar til að standast háan hita og þrýsting.

Matarolíulokamót
Matarolíulokamót eru aftur á móti notuð til að framleiða lok sem eru notuð til að loka matarolíuílátum. Þessar húfur eru venjulega gerðar úr matvælaplastefnum og koma í ýmsum hönnunum og gerðum, allt eftir sérstökum kröfum framleiðandans
Hvaða plast er notað til að búa til olíulok?
Sumt af plastinu sem almennt er notað til að búa til olíulok eru:
- Pólýetýlen (PE): PE er mikið notað plast við framleiðslu á olíulokum. Það er þekkt fyrir framúrskarandi efnaþol, endingu og sveigjanleika. Háþéttni pólýetýlen (HDPE) og lágþéttni pólýetýlen (LDPE) eru algeng afbrigði.
- Pólýprópýlen (PP): PP er annar vinsæll plastvalkostur fyrir olíulok. Það býður upp á góða efnaþol, hitaþol og stífleika. PP húfur eru oft notaðar í forritum þar sem hærra hitastig getur átt við.
- Pólýamíð (PA): PA, einnig þekkt sem nylon, er sterkt og endingargott plast sem býður upp á góða efnaþol og víddarstöðugleika. Það er almennt notað fyrir olíulok sem þurfa að standast háan hita eða þurfa betri styrk.
- Pólýstýren (PS): PS er létt og stíft plast sem almennt er notað fyrir olíulok. Það býður upp á góða höggþol en getur haft takmarkanir hvað varðar efnaþol.
- Akrýlónítrílbútadíenstýren (ABS): ABS er fjölhæft plast sem sameinar eiginleika akrýlonítríls, bútadíens og stýrens. Það býður upp á góðan styrk, höggþol og víddarstöðugleika, sem gerir það hentugt fyrir olíulok.
- Pólýetýlentereftalat (PET): PET er glært, sterkt og létt plast sem er almennt notað fyrir flöskulok, þar með talið olíulok. Það veitir góða efnaþol og er oft notað fyrir einnota eða einnota hettur.
Helstu þættir olíulokamótsins
Hola- og kjarnainnskot: Þetta eru aðalhlutirnir sem mynda lögun og stærð olíuloksins. Þeir búa til hola og kjarna, sem skilgreina innra og ytra yfirborð hettunnar.
Renna eða lyftarar: Renna eða lyftarar eru notaðir í þeim tilvikum þar sem hönnun olíuloksins krefst undirskurðar eða flókinna eiginleika. Þeir gera kleift að kasta hettunni úr mótinu án þess að skemma það.
Ejector pinnar: Ejector pinnar eru notaðir til að ýta fullunna olíulokinu út úr mótinu þegar kælingunni er lokið. Þeir eru venjulega staðsettir á hreyfanlegum helmingi mótsins.
Kælikerfi: Kælikerfið samanstendur af rásum eða göngum innan mótsins sem gera kleift að dreifa kælivökva, svo sem vatni eða olíu. Það hjálpar til við að kæla bráðna plastið hratt og storkna í æskilega lögun.
Sprue Bushing: Sprue Bushing er inngangur fyrir bráðna plastið í mótið. Það tengir stút sprautumótunarvélarinnar við hlaupakerfi mótsins.
Hlaupakerfi: Hlaupakerfið dreifir bráðnu plastinu frá sprue bushingnum til holrúmanna. Það samanstendur af rásum og hliðum sem stjórna flæði plasts og tryggja jafna dreifingu í hvert holrými.
Stýripinnar og hlaup: Stýripinnar og hlaup tryggja rétta röðun og hreyfingu á milli tveggja helminga mótsins. Þeir hjálpa til við að viðhalda nákvæmni og nákvæmni olíuloksins meðan á mótunarferlinu stendur.
Stuðningsplötur og bakplötur: Þessar plötur veita mótun burðarvirki og hjálpa til við að viðhalda stífleika þess meðan á inndælingarferlinu stendur.
Loftræstikerfi: Útblásturskerfið gerir kleift að losa loft, lofttegundir og umfram plast meðan á inndælingarferlinu stendur. Það hjálpar til við að koma í veg fyrir galla eins og loftgildrur, brunasár eða stutt skot í olíulokinu.
Mótbotn: Mótbotninn veitir traustan grunn fyrir alla íhluti olíulokamótsins. Það er venjulega úr stáli og heldur öllum öðrum hlutum á sínum stað.
Efnissjónarmið við gerð olíulokamóta
Mótgrunnur:Mótbotninn er venjulega gerður úr hástyrktu álstáli, eins og P20 eða 718. Þessi stál bjóða upp á góða hörku, seigleika og vinnsluhæfni, sem eru nauðsynleg til að þola sprautumótunarferlið og endurtekna notkun.
Hola- og kjarnainnskot:Hola- og kjarnainnskotin eru venjulega úr hágæða verkfærastáli, eins og H13 eða S136. Þessi stál veita framúrskarandi slitþol, hitaþol og fágun. Þeir hafa einnig góðan víddarstöðugleika, sem tryggir nákvæma og stöðuga mótun olíulokanna.
Renna eða lyftara:Rennibrautir eða lyftarar eru oft gerðir úr efnum eins og H13 eða ryðfríu stáli. Þessi efni bjóða upp á góðan styrk og slitþol til að standast renna- eða lyftingaraðgerðir sem þarf fyrir undirskurð eða flókna eiginleika í hönnun olíuloksins.
Ejector Pins:Ejector pinnar eru venjulega gerðar úr H13 eða SKD61 verkfærastáli. Þessi efni hafa mikla hörku og styrk til að þola útkastkraftinn og endurteknar útkastslotur án aflögunar eða slits.
Kælikerfi:Kælirásirnar innan mótsins nota venjulega efni með góða hitaleiðni, svo sem kopar eða beryllíum koparblendi. Þessi efni hjálpa til við að draga hita úr moldinu fljótt, tryggja skilvirka kælingu og stytta hringrásartíma.
Sprue Bushing:Sprue bushings eru oft úr hertu verkfærastáli eða ryðfríu stáli. Þessi efni veita góða slitþol og tæringarþol til að standast háan hita og þrýsting meðan á inndælingarferlinu stendur.
Leiðbeinandi pinnar og hlaup:Stýripinnar og bushings eru venjulega gerðar úr hertu verkfærastáli eða sjálfsmurandi efnum eins og bronsi. Þessi efni bjóða upp á góða slitþol, slétta hreyfingu og minni núning á milli formhelminganna.
Hvernig á að vinna með okkur?
1.R&D: Við styðjum viðskiptavini R&D. Við munum búa til skrárnar eða bæta hönnunina ef þú þarft
2. Tilvitnun: Tilvitnun í mold verður lokið á 1 eða 2 dögum samkvæmt teikningu og sýnishorni sem þú gafst upp.
3. Samningaviðræður: Samningaviðræðurnar innihalda gæði, verð, efni, afhendingartíma, greiðslutíma osfrv.
4. Móthönnun: Við þurfum að eyða 3-5 dögum í móta- og 3D/2D teiknihönnun vöru.
5. Mold Framleiðsla: Við munum byggja moldið byggt á kröfum viðskiptavina. Áður en mótið er búið til munum við senda móthönnun til viðskiptavina til samþykkis í fyrsta lagi.
6. Mótprófun: Þegar mold er lokið munum við prófa mótið til að athuga hvort varan verði ánægð með kröfur viðskiptavinarins og við munum senda sýnishorn til viðskiptavina til samþykkis.
7. Afhending: Við munum afhenda vörurnar til viðskiptavina annað hvort á sjó eða með flugi.
Algengar spurningar
Sp.: Hvaða þætti ætti að hafa í huga þegar olíulokamót er hannað?
Sp.: Hvernig er kælikerfið hannað í olíulokamóti?
Sp.: Eru einhverjar sérstakar hönnunarsjónarmið við útblástur í olíulokamótum?
Sp.: Hvert er hlutverk dráttarhorna í hönnun olíuloksmóts?
Sp.: Hvernig eru aðskilnaðarlínurnar ákvarðaðar í olíulokamóti?
Greining hluta rúmfræði: Greindu rúmfræði olíuloksins með hliðsjón af hvers kyns undirskurði eða flóknum eiginleikum sem gætu haft áhrif á staðsetningu skillínu.
Athugið að dröghorni: Fella inn dröghorn í hönnunina til að auðvelda að fjarlægja hluta og hafa áhrif á staðsetningu skillínu.
Efnisflæði og moldfylling: Skilja hvernig bráðið efni flæðir og fyllir mótið, tryggir samræmda fyllingu allra hluta moldholsins.
Mótsmíði: Íhugið smíði myglunnar til að auðvelda framleiðslu og afmáningu.
Lágmarka flass og galla: Settu skillínur til að lágmarka flass (umfram efni sleppur á milli helminga móta) og minnka þörfina á að klippa eftir mótun.
Prófun og endurtekning: Framkvæma hermir eða frumgerðir til að sannreyna staðsetningar skillínu, gera breytingar til hagræðingar.
Jöfnun og nákvæmni: Náðu nákvæmri röðun á helminga móta til að tryggja örugga innsigli og einsleita mótun.
Samráð við framleiðendur: Vertu í samstarfi við framleiðendur og sprautumótunarsérfræðinga til að fá hagnýta innsýn í bestu staðsetningu skillínu.
Sp.: Hverjar eru mismunandi gerðir hliðarkerfa sem notuð eru í olíulokamótum?
Sp.: Hverjir eru kostir heitra hlaupakerfa í mótun olíuloka?
Sp.: Hvernig er útkastskerfið hannað í olíulokamóti?
Sp.: Er hægt að nota olíulokamót fyrir aðrar svipaðar vörur?
Sp.: Hvaða viðhald og umönnun er krafist fyrir olíulokamót?
Sp.: Hverjir eru kostnaðarþættirnir sem tengjast framleiðslu á olíuhettuformi?
Sp.: Eru einhver umhverfissjónarmið við mótun olíuloka?
Sp.: Sp.: Er hægt að nota olíulokamót fyrir bæði plast- og málmefni?
Sp.: Sp.: Hvernig er vikmörkum og stærðum stjórnað í mótun olíuloka?
Sp.: Sp.: Eru einhverjar reglur eða staðlar fyrir framleiðslu á olíulokum?
Sp.: Sp.: Hver er munurinn á olíuhettumóti með einu holi og mörgum holum?
Sp.: Sp.: Hvaða efnislegar íhuganir ætti að gera við mótun olíuloka í háhitaumhverfi?
Sp.: Sp.: Hvernig eru innspýtingarfæribreytur ákvarðaðar í mótun olíuloka?
